

Принцип работы многоголовочного весового дозатора: как работают цикл взвешивания и расчёт комбинаций
Мультиголовочный дозатор формирует каждую упаковку, одновременно взвешивая продукт в нескольких ковшах и выгружая комбинацию, наиболее близкую к целевому весу. В этом руководстве описаны пятиэтапный цикл взвешивания, принцип комбинационного расчёта и то, как количество головок и тип продукта влияют на скорость и точность.
Многоголовочный весовой дозатор, также называемый комбинационными весами, представляет собой автоматическую весовую машину, которая наполняет каждую упаковку путем объединения порций из нескольких отдельно взвешиваемых бункеров. Продукт распределяется по головкам, каждая головка одновременно взвешивает свою порцию, после чего контроллер открывает группу бункеров, суммарный вес которых максимально близок к заданному значению, не опускаясь ниже него.
Принцип работы одинаков для всех машин; различия заключаются в том, как каждая модель работает с конкретным продуктом. Две наши 10-головочные модели работают в одном диапазоне 15–1000 г, однако одна имеет точность ±0.5–2 г, а другая ±1–10 г, поскольку первая предназначена для сыпучих продуктов со свободным течением, а вторая — для липких продуктов.
При сравнении технических характеристик рассматривайте количество головок как показатель производительности, а конструкцию бункера — как показатель точности.
Основные компоненты многоголовочного весового дозатора
Многоголовочный весовой дозатор состоит из кольца одинаковых весовых блоков, называемых головками, расположенных под центральным узлом подачи. Каждая головка имеет собственный питатель, бункеры и тензодатчик, а единый контроллер координирует работу всех компонентов.
| Компонент | Функция |
| Верхний конус | Принимает продукт от подающего конвейера или ковшового элеватора и распределяет его наружу к линейным питателям. В моделях большой производительности он вращается для равномерного распределения листовых продуктов. |
| Датчик уровня | Контролирует уровень продукта на верхнем конусе и подает элеватору сигнал о начале или остановке подачи. |
| Линейные питатели | Вибрационные лотки, по одному на каждую головку, перемещающие продукт от верхнего конуса в загрузочные бункеры. Амплитуда вибрации и время подачи определяют количество продукта, поступающего в каждую головку. |
| Загрузочные бункеры | Удерживают следующую порцию продукта над каждым весовым бункером, чтобы она была готова к подаче сразу после его опорожнения. |
| Весовые бункеры и тензодатчики | Каждый весовой бункер установлен на собственном тензодатчике, который измеряет вес находящейся внутри порции. |
| Накопительные бункеры (опционально) | Удерживают порции, которые были взвешены, но не использовались в предыдущей комбинации. |
| Шаговые двигатели | Открывают и закрывают заслонки каждого бункера с точным и повторяемым временем срабатывания. |
| Разгрузочный желоб и сборный бункер | Собирают выбранные порции и направляют их в упаковочную машину. |
| Контроллер и сенсорный экран | Выполняют расчет комбинации и сохраняют настройки для каждого продукта. Наши весовые дозаторы оснащены цветным сенсорным экраном диагональю 10,4 дюйма. |
Наши весовые дозаторы изготовлены из пищевой нержавеющей стали 304, а модели с классом защиты IP66 в соответствии с кодом защиты от проникновения рассчитаны на интенсивную мойку. Каждый из этих компонентов доступен в нескольких вариантах, например с рифленой или гладкой поверхностью бункеров и различными конструкциями питателей, и выбранная конфигурация влияет как на скорость, так и на способ обращения с продуктом.
Как работает многоголовочный весовой дозатор: пять этапов цикла взвешивания
Каждый многоголовочный весовой дозатор многократно в минуту повторяет один и тот же пятиэтапный цикл. Продукт распределяется, подается в бункеры, взвешивается, комбинируется и выгружается, а каждый опустевший бункер повторно заполняется во время расчета следующей комбинации. Все наши многоголовочные весовые дозаторы, от 6 до 30 головок, работают по этому циклу.
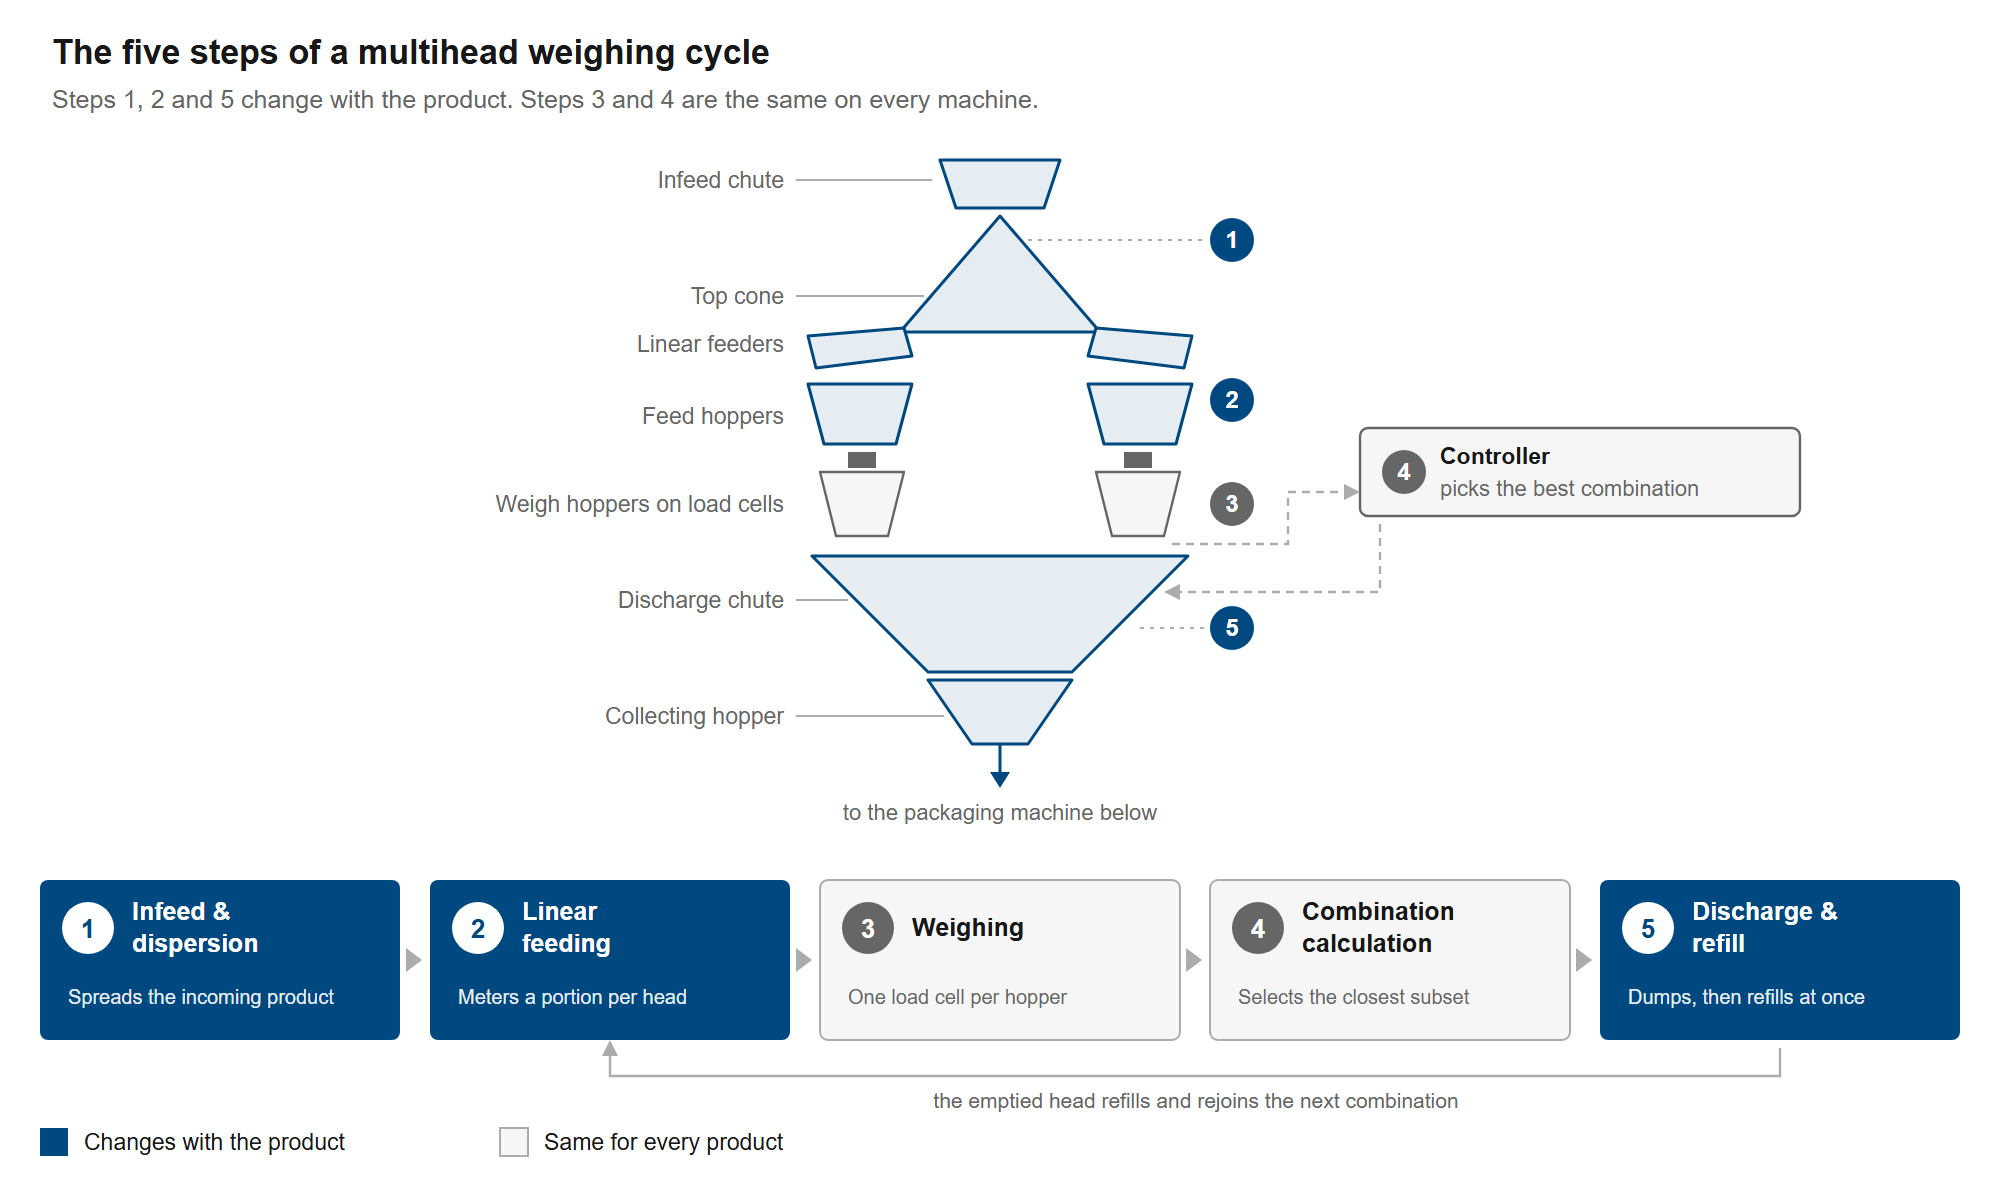
Пять этапов цикла взвешивания. Этапы 1, 2 и 5 перемещают продукт и зависят от его характеристик потока. Этапы 3 и 4 отвечают за взвешивание и расчет и работают одинаково для всех продуктов.
Этап 1: Подача и распределение
Продукт поступает с конвейера или ковшового элеватора и попадает на верхний конус, который вибрирует и перемещает продукт наружу к линейным питателям. На этом этапе взвешивание не выполняется. Цель состоит в равномерном распределении продукта, поскольку участок кольца с недостаточным количеством продукта оставляет соответствующие головки без материала для взвешивания.
Датчик уровня поддерживает стабильную подачу, включая и выключая элеватор по мере снижения и повышения уровня продукта на конусе. Это важно, поскольку слишком большое или слишком малое количество продукта, поступающего в бункеры, приводит к выходу их веса за рабочий диапазон контроллера, уменьшает количество комбинаций, близких к заданному весу, и снижает как скорость, так и точность.
Этап 2: Линейная подача
Каждый линейный питатель перемещает продукт наружу в собственный загрузочный бункер. Контроллер регулирует этот этап путем настройки амплитуды вибрации и времени подачи каждого питателя, которые вместе определяют количество продукта, поступающего в каждый бункер. Машина с 14 головками имеет четырнадцать питателей, каждый из которых настраивается отдельно, поэтому настройка машины для нового продукта занимает больше времени, чем ожидает большинство покупателей.
Этап 3: Взвешивание
Как только весовой бункер становится пустым, расположенный над ним загрузочный бункер открывается и сбрасывает следующую порцию. Тензодатчик под каждым весовым бункером измеряет его порцию, поэтому десять головок одновременно формируют десять отдельных значений веса. На этом этапе веса еще не складываются. Машина удерживает десять взвешенных порций, а следующий этап определяет, какие из них попадут в упаковку. Именно это отличает комбинационные весы от обычных весов.
Этап 4: Расчет комбинации
Контроллер одновременно считывает значения всех весовых бункеров и выбирает группу, суммарный вес которой максимально близок к заданному значению, не опускаясь ниже него. Затем он сообщает упаковочной машине, что порция готова. В следующем разделе показано, как принимается это решение.
Этап 5: Выгрузка и повторное заполнение
Когда упаковочная машина запрашивает продукт, шаговые двигатели открывают выбранные весовые бункеры. Порции падают через разгрузочный желоб в сборный бункер или непосредственно в пакет, если сборный бункер не установлен, после чего весовой дозатор подтверждает выгрузку, чтобы упаковочная машина могла запечатать пакет. Опустевшие весовые бункеры снова заполняются из расположенных над ними загрузочных бункеров и участвуют в следующей комбинации.
Производительность в основном ограничивается временем повторного заполнения. Головка, которая все еще заполняется, не может участвовать в следующей комбинации, поэтому любой фактор, замедляющий повторное заполнение, замедляет работу всей машины, независимо от того, насколько быстро стабилизируются тензодатчики. Чтобы узнать, как весовой дозатор интегрируется с упаковочной машиной и оборудованием контроля, ознакомьтесь с нашим обзором автоматических машин для взвешивания и упаковки.
Как расчет комбинации находит вес, наиболее близкий к заданному значению
Количество возможных комбинаций быстро увеличивается с каждой дополнительной головкой: 10 весовых бункеров дают 1,023 комбинации, а 14 — 16,383. При большем количестве вариантов контроллер обычно может найти комбинацию, которая ближе к заданному весу, тем самым уменьшая количество продукта сверх заявленного веса в каждой упаковке.
Рассмотрим в качестве примера машину с 10 головками и заданным весом 250 г и предположим, что в десяти весовых бункерах сейчас находятся следующие порции (иллюстративные значения):
| Головка | 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 | 10 |
| Вес (г) | 58.4 | 61.2 | 49.7 | 66.3 | 52.8 | 70.1 | 55.6 | 64.2 | 47.5 | 59.8 |
Если последовательно складывать порции, пока общий вес не превысит заданное значение, как это делает обычные весы при заполнении пакета, вы остановитесь на головке 5 с результатом 288.4 г, то есть на 38.4 г выше заданного веса. Вместо этого алгоритм комбинации выбирает головки 1, 2, 4 и 8: 58.4 + 61.2 + 66.3 + 64.2 = 250.1 г, то есть превышение составляет всего 0.1 г. Открываются только эти четыре бункера. Остальные шесть сохраняют свои порции и сразу переходят в следующий расчет.
Многоголовочные весовые дозаторы были разработаны именно для такого поиска. Первые машины появились в 1970-х годах, и ранние модели использовались для определенных видов овощей. На продуктах сельского хозяйства проблема особенно заметна: вес отдельных кусочков сильно различается, поэтому невозможно точно достичь заданного веса упаковки, добавляя кусочки по одному. Замена маленького перца на крупный до достижения нужного показания весов занимает много времени и редко обеспечивает высокую точность. Выбор оптимальной комбинации из заранее взвешенных порций решает обе проблемы одновременно.
Использует ли контроллер полный перебор всех возможных комбинаций или ограниченный поиск наиболее перспективных вариантов — это конструктивное решение. Это вполне обоснованный вопрос, который стоит задать нам и любому другому поставщику, которого вы рассматриваете.
Точность, скорость и излишек продукта
Излишек продукта — это количество продукта, которое попадает в упаковку сверх заявленного веса. Снижение этого излишка является основной причиной, по которой компании приобретают многоголовочные весовые дозаторы. Некоторый излишек неизбежен. Поскольку на этапе 4 выбирается комбинация, которая достигает заданного веса, не опускаясь ниже него, результат обычно немного превышает заданное значение и редко совпадает с ним точно.
Три фактора увеличивают излишек: более грубое дозирование каждой головкой, поскольку минимально доступное приращение веса становится больше; меньшее количество возможных комбинаций, что рассматривается в следующем разделе о количестве головок; и, прежде всего, продукт, который не выходит из бункера полностью, поскольку измеренный вес уже не соответствует весу, фактически попавшему в пакет.
Заявленная скорость имеет смысл только после того, как вы знаете, сколько линий выгрузки она охватывает. Например, наша модель Memory Hopper 30 Heads рассчитана на 300 взвешиваний в минуту (WPM), что также указывается как 5 × 60 WPM. Ее 30 головок разделены на пять независимых весовых групп, каждая из которых работает со скоростью 60 WPM и подает продукт в собственную упаковочную машину. Значение 300 является суммарным показателем для всех пяти линий; если на вашем производстве используется одна упаковочная машина, применимым показателем будет 60 WPM.
К любой спецификации скорости следует относиться с такой же осторожностью. Показатель WPM мало что значит без условий испытания: продукта, заданного веса и допустимого отклонения. Одна и та же машина не сможет достичь одинаковой скорости при работе с 500 г риса и 150 г измельченной моцареллы. Поскольку весовой дозатор может гарантировать только то, что он взвесил, многие линии дополнительно устанавливают контрольные весы после упаковочной машины, чтобы проверить фактическое содержимое каждой готовой упаковки. Наш руководство по контрольному взвешиванию объясняет, как работает эта финальная проверка.
Поддержание точности многоголовочного весового дозатора
Заявленная точность предполагает, что каждый тензодатчик считывает истинную нулевую точку. Остатки продукта в весовом бункере, пыль на контактных поверхностях или удар во время очистки могут сместить эту базовую точку, поэтому ежедневная проверка нуля и официальная калибровка каждые 6–12 месяцев являются стандартной практикой. Наши контроллеры поддерживают многоуровневую калибровку веса и оснащены интеллектуальной сигнализацией неисправностей, которая обнаруживает проблемы по мере их возникновения. Полный график обслуживания — от ежедневных проверок до ежегодного сервиса — приведен в нашем руководстве по техническому обслуживанию и калибровке многоголовочного весового дозатора.
Как количество головок влияет на скорость и точность
В принципе, большее количество головок должно обеспечивать более точное соответствие заданному весу, поскольку каждая дополнительная головка примерно удваивает количество возможных комбинаций. Опубликованные характеристики показывают, что основной прирост приходится на производительность. Модель 4.0G с 10 головками работает со скоростью 70 WPM, а 4.0G с 14 головками — 110 WPM. Обе модели имеют заявленную точность ±0.5–2 г, используют одинаковые бункеры объемом 1.6 л и работают в одном диапазоне 15–1000 г.
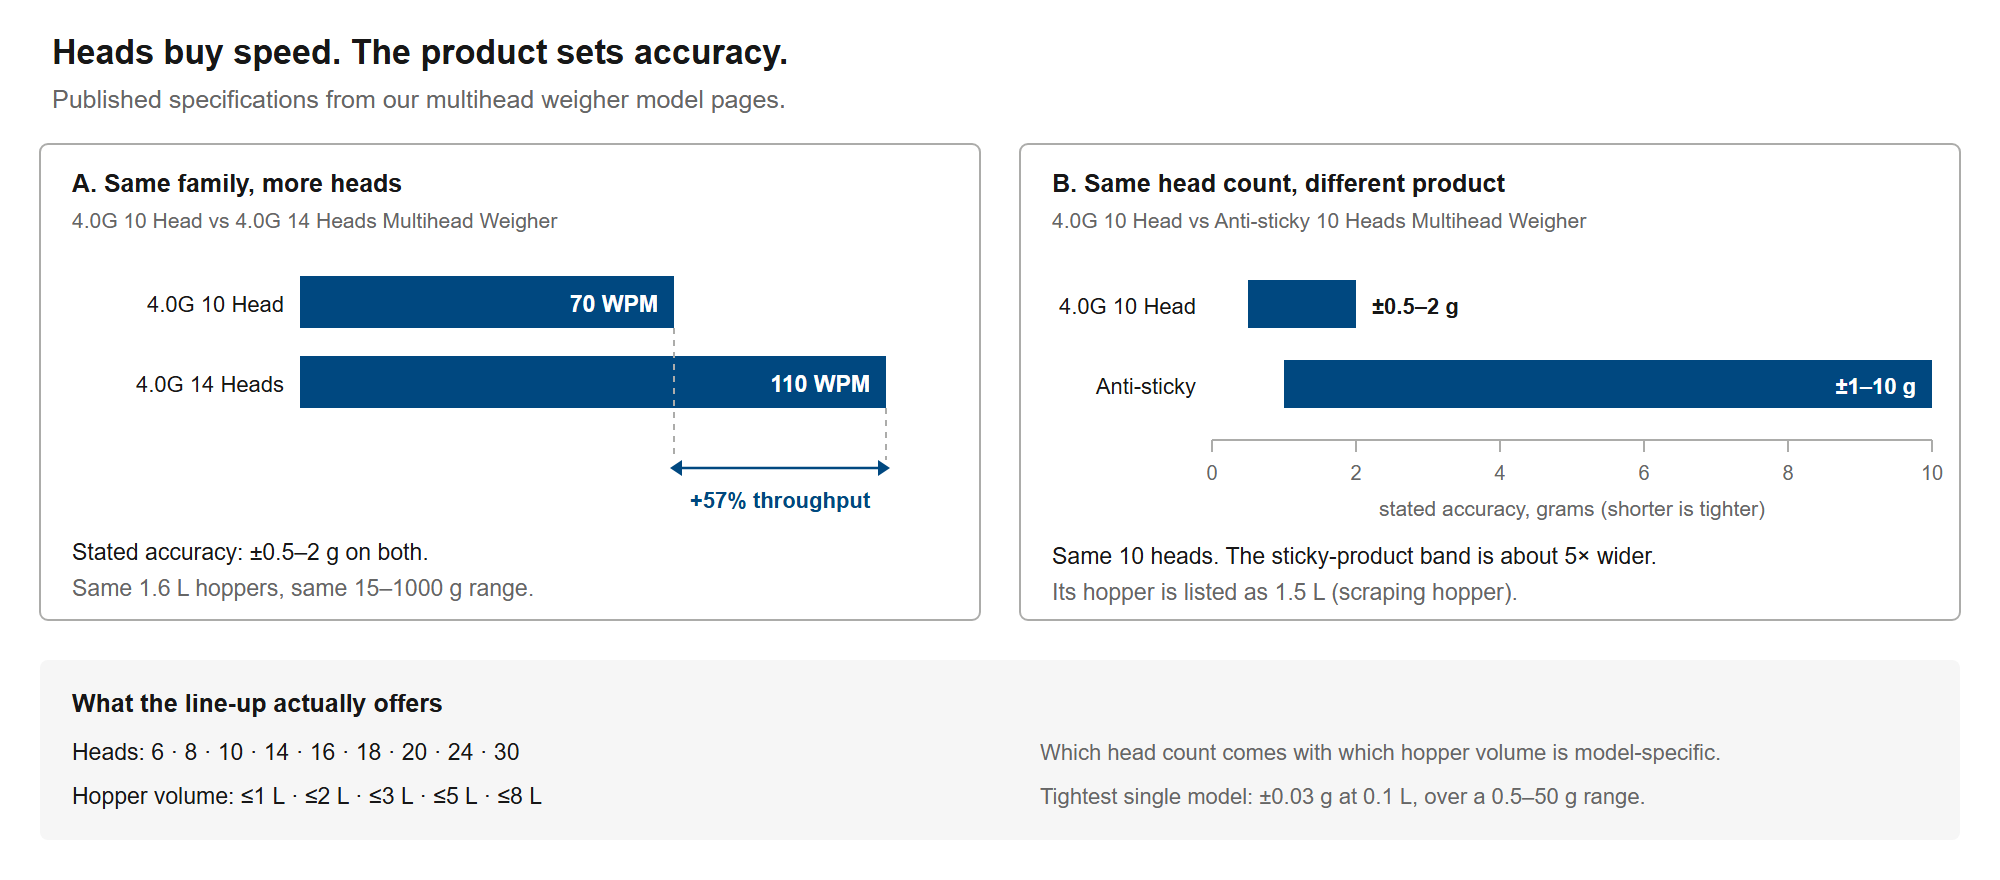
Добавление четырех головок в ту же серию машин увеличивает производительность на 57%, при этом заявленный диапазон точности остается неизменным. В то же время переход на другой продукт при том же количестве головок может увеличить диапазон отклонения примерно в пять раз. В ассортименте доступны модели с 6, 8, 10, 14, 16, 18, 20, 24 и 30 головками; объемы бункеров составляют от ≤1 л до ≤8 л в зависимости от модели.
Три опубликованные модели наглядно демонстрируют эту закономерность:
| Модель | Головки | Бункер | Скорость | Заявленная точность | Диапазон веса |
| 4.0G 10 Head | 10 | 1.6 L | 70 WPM | ±0.5–2 g | 15–1000 g |
| 4.0G 14 Heads | 14 | 1.6 L | 110 WPM | ±0.5–2 g | 15–1000 g |
| Anti-sticky 10 Heads | 10 | 1.5 L, scraping | 80 WPM | ±1–10 g | 15–1000 g |
Три модели Anti-sticky следуют одной и той же схеме: 6 головок при 40 WPM, 8 головок при 60 WPM и 10 головок при 80 WPM, все с точностью ±1–10 г. В обеих сериях увеличение количества головок изменило скорость, но оставило спецификацию точности без изменений.
Переход с 10 головок на 14 увеличивает количество возможных комбинаций с 1,023 до 16,383, и машина использует дополнительные варианты для более быстрого достижения заданного веса. Точность определяется на более раннем этапе цикла — тем, насколько точно каждый бункер заполняется и насколько полностью он опорожняется.
Накопительные бункеры используют тот же принцип. Сохраняя взвешенные, но неиспользованные порции для следующего расчета, они предоставляют контроллеру больше вариантов без необходимости ждать повторного заполнения. Именно поэтому наши модели Memory Hopper достигают скорости от 160 до 300 WPM при 16–30 головках, в большинстве случаев разделенных на две-пять линий выгрузки.
Количество головок — лишь одна строка в таблице технических характеристик. Подбор количества головок, объема бункера и скорости под конкретный продукт — это отдельная задача выбора.
Как характеристики продукта изменяют цикл взвешивания
В многоголовочном весовом дозаторе взвешивание и расчет (этапы 3 и 4) работают одинаково для любого продукта. Продукт влияет на этапы 1, 2 и 5: на то, как он распределяется по верхнему конусу, как подается в бункеры и как падает при выгрузке. Именно поэтому наши модели в основном различаются способом подачи, объемом бункера и поверхностью бункера, а две машины с одинаковым количеством головок могут иметь совершенно разные показатели точности.
Сыпучие продукты, такие как снеки, орехи, конфеты и замороженные продукты, являются базовым типом продукции, для которого предназначена стандартная машина. Они равномерно распределяются, перемещаются только за счет вибрации и легко выгружаются, поэтому универсальная машина обеспечивает полную заявленную точность. Наше руководство по решениям для упаковки и взвешивания снеков более подробно рассматривает такие линии.
То же относится к непродовольственным товарам, таким как металлические детали и пластиковые компоненты, поскольку принцип взвешивания не зависит от того, что находится в бункере. Исключением являются длинные и тонкие изделия, такие как колбасы и палочки для еды: для них требуется наш весовой дозатор для изделий стержневидной формы. Приведенные ниже продукты влияют на одну из подвижных стадий. Вы можете сравнить все модели в нашем ассортименте многоголовочных весовых дозаторов, а наш обзор 12 типов комбинационных весов содержит более подробную информацию о каждой серии.
Липкие и влажные продукты
Липкий продукт нарушает процесс линейной подачи и выгрузки — этапы 2 и 5 цикла взвешивания. Он прилипает к лоткам питателей, стенкам бункеров и заслонкам, а вибрация часто уплотняет его вместо продвижения вперед. Любой продукт, оставшийся в бункере после выгрузки, представляет собой вес, который был измерен, но не попал в упаковку.
Мы решаем эту проблему в трех местах. Первое — бункер: многоголовочный весовой дозатор Anti-sticky с 10 головками использует скребковый бункер объемом 1.5 л, который очищает продукт при выгрузке. Второе — система подачи: наша модель Anti-sticky с 6 головками может быть оснащена конвейерной или шнековой подачей для маслянистых или плохо сыпучих продуктов, таких как нарезанное мясо.
Третье — поверхность контакта: бункеры наших весовых дозаторов High Precision Compact доступны с рифленой или гладкой поверхностью, причем рифленая поверхность уменьшает площадь контакта со сталью, позволяя слегка маслянистому или влажному продукту чисто отделяться от поверхности.
Хрупкие продукты
Для хрупкого продукта каждый этап передачи представляет собой падение: от верхнего конуса к загрузочному бункеру, от загрузочного бункера к весовому бункеру, от весового бункера к желобу и от желоба в пакет. Повреждения накапливаются после всех четырех падений, поэтому машина, которая хорошо работает с крекерами, — это не просто стандартная машина, работающая на меньшей скорости.
Наша ручная весовая машина заменяет вибрационную подачу ленточным конвейером, который уменьшает количество падений и подходит для хрупких или липких продуктов. Серия Anti-sticky также используется для хрупких и трудно перемещаемых продуктов.
Более бережное обращение обычно снижает скорость: скорость ручной весовой машины с ленточной подачей составляет 50 WPM. Мы не публикуем высоту падения, поэтому любые предоставленные вам показатели повреждения следует воспринимать как данные, которые необходимо проверить на вашем собственном продукте.
Крупные продукты и свежие овощи
Для крупногабаритного продукта ограничением является объем бункера. На этапе 3 взвешивается одна полная порция за раз, поэтому порция, которая не помещается в один бункер, вообще не может быть взвешена, и увеличение количества головок не решит эту проблему. Наши весовые дозаторы для салатов большого объема оснащены бункерами объемом 5.5 или 7.5 л, усиленными вибраторами, увеличенными отверстиями заслонок и регулируемым вращающимся верхним конусом, который равномерно распределяет листовые продукты на этапе 1. Для картофеля и аналогичной сельскохозяйственной продукции наши картофельные весовые дозаторы используют бункеры объемом 5 л.
Пыльные продукты и порошки
Пыль не изменяет принцип измерения веса тензодатчиком. Она поднимается на этапах 1 и 2 при распределении и подаче продукта и оседает вокруг тензодатчиков и движущихся компонентов. Мелкие гранулы также могут образовывать мостики в бункерах вместо свободного прохождения.
Поскольку эти проблемы возникают на этапах подачи, от которых зависит многоголовочный весовой дозатор, для порошков мы рекомендуем использовать питатель с потерей веса, а не многоголовочный весовой дозатор.
Очень малый заданный вес
При весе всего несколько граммов на упаковку ограничением становится точность дозирования каждой порции линейными питателями. Одна отдельная единица продукта составляет значительную часть заданного веса, а стандартный бункер слишком груб для точного формирования порции. Наши весовые дозаторы High Precision Compact работают в диапазоне 2–300 г с точностью ±0.1–1 г. Для самых малых порций многоголовочный весовой дозатор Super Precision Micro обеспечивает точность ±0.03 г при использовании бункеров объемом 0.1 л в диапазоне 0.5–50 г.
Это в 17–67 раз точнее универсальной машины с точностью ±0.5–2 г, при максимальном весе 50 г. На этом уровне точность зависит от конструкции бункера, поэтому такую точность нельзя просто добавить к более крупной машине.
Многоголовочный весовой дозатор — не единственный вариант, поэтому стоит сравнить и более простые весовые машины.
Многоголовочные, линейные и однобункерные весы: различия в принципах работы
Линейные и однобункерные весовые дозаторы не объединяют порции: каждый бункер самостоятельно заполняется до заданного веса, а затем выгружается. Линейный весовой дозатор использует несколько таких бункеров, расположенных рядом, тогда как однобункерная машина имеет только один. Без расчета комбинаций обе системы работают медленнее, имеют более простую механику и значительно дешевле.
Для большинства производственных линий мы рекомендуем многоголовочный весовой дозатор, поскольку он работает быстрее и обеспечивает более точное удержание веса. Комбинационное взвешивание оправдывает свою стоимость на высокой скорости, при работе со сложными продуктами неправильной формы, длинными, хрупкими или липкими продуктами, а также с дорогостоящей продукцией, где даже один грамм излишка на упаковку за год превращается в значительные расходы. Линейный весовой дозатор является вариантом для ограниченного бюджета: он подходит для линии с одним фиксированным размером упаковки, умеренной скоростью, свободно текущим продуктом и достаточно широким допуском, при котором излишек продукта не оправдывает дополнительные инвестиции.
Если вы не уверены, какой вариант подходит вашей линии, подробное сравнение поможет разобраться в выборе.
Часто задаваемые вопросы
Покупатели, сравнивающие многоголовочные весовые дозаторы, часто задают следующие вопросы:
-
Являются ли комбинационные весы и многоголовочный весовой дозатор одной и той же машиной?
Да. Термины комбинационные весы, компьютерные комбинационные весы и многоголовочный весовой дозатор обозначают одну и ту же машину. Первые два термина описывают расчет на этапе 4, а третий — кольцо весовых головок, которое выполняет подачу. В технических характеристиках и результатах поиска эти термины используются взаимозаменяемо.
-
В чем разница между многоголовочным весовым дозатором и контрольными весами?
Они работают на разных этапах упаковочной линии. Многоголовочный весовой дозатор формирует каждую порцию до заданного веса до изготовления пакета, а контрольные весы проверяют каждую запечатанную упаковку после этого и отбраковывают те, которые выходят за пределы допуска. Первый снижает излишек продукта, а второй подтверждает соответствие каждой упаковки заявленному весу, поэтому многие линии используют оба устройства. Наше руководство по контрольному взвешиванию объясняет принцип такой проверки.
-
С какими упаковочными машинами может работать многоголовочный весовой дозатор?
Многоголовочный весовой дозатор устанавливается над упаковочной машиной и выгружает одну взвешенную порцию за цикл, поэтому он может подавать продукт в упаковочные машины, принимающие продукт сверху. Наши машины интегрируются с вертикальными упаковочными машинами VFFS, машинами для запайки лотков и термоформовочными машинами. Две машины координируют работу посредством простого обмена сигналами: весовой дозатор сообщает о готовности комбинации, упаковочная машина запрашивает ее, а весовой дозатор подтверждает выгрузку.
-
Что такое весовой дозатор для смешанных продуктов?
Весовой дозатор для смешанных продуктов пропускает два или более продукта через одну машину и объединяет их в одну упаковку в заданном соотношении. Именно так наполняются смеси орехов, снеков и комбинированные упаковки. Наши многоголовочные весовые дозаторы Memory Hopper поддерживают конфигурации до 5 компонентов. Механически головки разделены на группы, по одной группе на каждый продукт, а расчет на этапе 4 выполняется относительно отдельного заданного веса для каждой группы.
Следующий шаг: выбор многоголовочного весового дозатора для вашего продукта
Количество головок определяет скорость работы многоголовочного весового дозатора; продукт и предназначенный для него бункер определяют, насколько точно машина удерживает вес. Поэтому выбор подходящей машины зависит от особенностей вашего применения. Если вы хотите самостоятельно сравнить модели, начните с нашего полного ассортимента многоголовочных весовых дозаторов.
Если же вы предпочитаете обсудить задачу с инженером, отправьте нам три сведения о вашем применении. Мы порекомендуем машину для вашего продукта и укажем скорость, которую она реально сможет обеспечить на этом продукте, а не максимальное значение из каталога. Наше оборудование работает более чем в 120 странах и поддерживается филиалами на Тайване и в Германии. В нашей контактной форме есть одно текстовое поле, поэтому укажите в нем все три пункта:
- Что вы взвешиваете (продукт и типичный размер единицы)
- Заданный вес каждой упаковки и допустимое отклонение
- Требуемое количество упаковок в минуту