

Principio de Funcionamiento de una Pesadora Multicabezal: Cómo Funcionan el Ciclo de Pesaje y el Cálculo de Combinaciones
Una pesadora multicabezal llena cada envase pesando varias tolvas a la vez y descargando la combinación más cercana al peso objetivo. Esta guía explica el ciclo de pesaje en cinco pasos, cómo funciona el cálculo de combinaciones y cómo el número de cabezales y el tipo de producto influyen en la velocidad y la precisión.
Una pesadora multicabezal, también llamada pesadora combinada, es una máquina automática de pesaje que llena cada envase combinando porciones de varias tolvas pesadas por separado. El producto se distribuye entre los cabezales, cada cabezal se pesa al mismo tiempo y el controlador libera el grupo de tolvas cuyo peso combinado se aproxima más al objetivo sin quedar por debajo de este.
El principio es el mismo en todas las máquinas; las diferencias están en la forma en que cada modelo manipula el producto. Dos de nuestros modelos de 10 cabezales cubren el mismo rango de 15–1000 g, pero uno tiene una precisión de ±0,5–2 g y el otro de ±1–10 g, porque el primero está diseñado para productos de flujo libre y el segundo para productos pegajosos.
Al comparar las fichas técnicas, considere el número de cabezales como una referencia del rendimiento y el diseño de las tolvas como una referencia de la precisión.
Componentes principales de una pesadora multicabezal
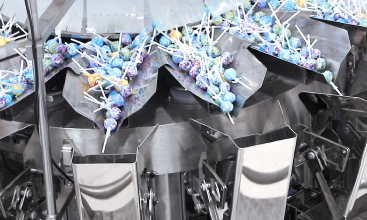
Una pesadora multicabezal está construida alrededor de un anillo de unidades de pesaje idénticas, llamadas cabezales, dispuestas bajo una alimentación central. Cada cabezal tiene su propio alimentador, tolvas y célula de carga, y un único controlador coordina todos ellos.
| Componente | Función |
| Cono superior | Recibe el producto del transportador de alimentación o del elevador de cangilones y lo distribuye hacia los alimentadores. En nuestros modelos de gran volumen gira para distribuir uniformemente los productos de hoja. |
| Sensor de nivel | Supervisa el nivel de producto en el cono superior e indica al elevador cuándo alimentar y cuándo detenerse. |
| Alimentadores lineales | Bandejas vibratorias, una por cabezal, que transportan el producto desde el cono superior hasta las tolvas de alimentación. La amplitud y el tiempo de alimentación determinan cuánto producto recibe cada cabezal. |
| Tolvas de alimentación | Mantienen la siguiente porción sobre cada tolva de pesaje, lista para descargarla en cuanto esta quede vacía. |
| Tolvas de pesaje y células de carga | Cada tolva de pesaje está suspendida de su propia célula de carga, que mide la porción que contiene. |
| Tolvas de memoria (opcionales) | Conservan las porciones que ya han sido pesadas pero no se utilizaron en la última combinación. |
| Motores paso a paso | Abren y cierran la compuerta de cada tolva con una temporización precisa y repetible. |
| Canal de descarga y tolva colectora | Reúnen las porciones seleccionadas y las descargan en la máquina de envasado. |
| Controlador y pantalla táctil | Ejecuta el cálculo de combinaciones y almacena los ajustes de cada producto. Nuestras pesadoras utilizan una pantalla táctil a color de 10,4 pulgadas. |
Nuestras pesadoras están fabricadas en acero inoxidable 304 de grado alimentario, y nuestros modelos con clasificación IP66 según el código de protección contra la entrada (IP) están diseñados para lavados intensivos. Cada uno de estos componentes está disponible en varias versiones, como superficies de tolva con relieve o lisas y diferentes diseños de alimentadores, y la elección afecta tanto a la velocidad como a la manipulación del producto.
Cómo funciona una pesadora multicabezal: las cinco etapas del ciclo de pesaje
Todas nuestras pesadoras multicabezal repiten el mismo ciclo de cinco etapas muchas veces por minuto. El producto se distribuye, se alimenta a las tolvas, se pesa, se combina y se descarga, mientras cada cabezal vacío vuelve a llenarse durante el cálculo de la siguiente combinación. Todas nuestras pesadoras multicabezal, de 6 a 30 cabezales, siguen este ciclo.

Las cinco etapas del ciclo de pesaje. Las etapas 1, 2 y 5 desplazan el producto y dependen de cómo fluye. Las etapas 3 y 4 pesan y calculan, y funcionan de la misma manera para todos los productos.
Etapa 1: Alimentación y distribución
El producto llega desde un transportador o elevador de cangilones y cae sobre el cono superior, que vibra para impulsarlo hacia los alimentadores lineales. En esta etapa no se realiza ningún pesaje. El objetivo es distribuir el producto de manera uniforme, porque cualquier sección del anillo que reciba poco producto deja sus cabezales sin nada que pesar.
El sensor de nivel mantiene estable el suministro poniendo en marcha y deteniendo el elevador a medida que baja y sube el nivel del cono. Esto es importante porque, si llega demasiado o muy poco producto a las tolvas, sus pesos se salen del rango con el que trabaja el controlador, menos combinaciones se acercan al objetivo y disminuyen tanto la velocidad como la precisión.
Etapa 2: Alimentación lineal
Cada alimentador lineal desplaza el producto hacia su propia tolva de alimentación. El controlador ajusta esta etapa configurando la amplitud de vibración y el tiempo de alimentación de cada alimentador, que juntos determinan cuánto producto cae en cada tolva. Una máquina de 14 cabezales tiene catorce alimentadores, cada uno ajustado por separado, por lo que la puesta a punto para un producto nuevo tarda más de lo que la mayoría de los compradores espera.
Etapa 3: Pesaje
En cuanto una tolva de pesaje queda vacía, la tolva de alimentación situada encima se abre y deja caer la siguiente porción. La célula de carga situada bajo cada tolva de pesaje mide su porción, de modo que diez cabezales producen diez pesos independientes al mismo tiempo. En este punto todavía no se ha sumado nada. La máquina mantiene diez porciones pesadas y la siguiente etapa decide cuáles entrarán en el envase. Esto es lo que diferencia una pesadora combinada de una báscula convencional.
Etapa 4: Cálculo de la combinación
El controlador lee todas las tolvas de pesaje al mismo tiempo y selecciona el grupo cuyo total se aproxima más al objetivo sin quedar por debajo. Después indica a la máquina de envasado que una porción está lista. La siguiente sección muestra cómo se realiza esta selección.
Etapa 5: Descarga y rellenado
Cuando la máquina de envasado solicita producto, los motores paso a paso abren las tolvas de pesaje seleccionadas. Las porciones caen por el canal de descarga hasta la tolva colectora, o directamente a la bolsa si no hay tolva colectora, y la pesadora confirma la descarga para que la máquina de envasado pueda sellar la bolsa. Las tolvas de pesaje vacías se rellenan desde las tolvas de alimentación situadas encima y vuelven a participar en la siguiente combinación.
El rendimiento está limitado principalmente por el tiempo de rellenado. Un cabezal que todavía se está llenando no puede participar en la siguiente combinación, por lo que cualquier factor que ralentice el rellenado ralentiza toda la máquina, por muy rápido que se estabilicen las células de carga. Para saber cómo se integra la pesadora con la envasadora de bolsas y los equipos de inspección, consulte nuestra descripción general de máquinas automáticas de pesaje y envasado.
Cómo encuentra el cálculo de combinaciones el peso más cercano
El número de grupos posibles aumenta rápidamente con cada cabezal: 10 tolvas de pesaje generan 1.023 combinaciones y 14 generan 16.383. Con más opciones, el controlador normalmente puede encontrar un grupo más cercano al objetivo, por lo que se entrega menos producto por encima del peso declarado en cada envase.
Tomemos como ejemplo una máquina de 10 cabezales con un objetivo de 250 g y supongamos que las diez tolvas de pesaje contienen actualmente estas porciones (cifras ilustrativas):
| Cabezal | 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 | 10 |
| Peso (g) | 58.4 | 61.2 | 49.7 | 66.3 | 52.8 | 70.1 | 55.6 | 64.2 | 47.5 | 59.8 |
Si añadiera las porciones una tras otra hasta superar el objetivo, como lo haría una báscula individual al llenar una bolsa, se detendría en el cabezal 5 con 288,4 g, es decir, 38,4 g de exceso. En cambio, la búsqueda de combinaciones encuentra los cabezales 1, 2, 4 y 8: 58,4 + 61,2 + 66,3 + 64,2 = 250,1 g, solo 0,1 g por encima. Solo se abren esas cuatro tolvas. Las otras seis conservan sus porciones y pasan directamente a la siguiente búsqueda.
Las pesadoras multicabezal se desarrollaron precisamente para este tipo de búsqueda. Aparecieron por primera vez en la década de 1970, y las primeras máquinas se utilizaron con determinadas verduras. Los productos frescos muestran claramente el problema: las piezas varían tanto de peso que nadie puede alcanzar exactamente el peso de un envase añadiéndolas una por una, y cambiar un pimiento pequeño por uno grande hasta que la báscula marque lo correcto es lento y rara vez preciso. Elegir el mejor grupo entre muchas porciones previamente pesadas resuelve ambos problemas a la vez.
Que un controlador evalúe todos los grupos posibles o realice una búsqueda limitada entre los más prometedores es una decisión de diseño. Es una pregunta razonable que puede plantearnos a nosotros y a cualquier otro proveedor que esté comparando.
Precisión, velocidad y sobrellenado
Sobrellenado es el producto que se introduce en la bolsa por encima del peso declarado. Reducirlo es la principal razón por la que las empresas compran una pesadora multicabezal. Cierto sobrellenado es inevitable. Como la etapa 4 selecciona una combinación que alcanza el objetivo sin quedar por debajo, el resultado normalmente queda ligeramente por encima y rara vez coincide exactamente con él.
Tres factores aumentan el sobrellenado: un llenado más grueso por cabezal, porque el incremento mínimo disponible es mayor; menos combinaciones candidatas, aspecto que se trata en la siguiente sección sobre el número de cabezales; y, sobre todo, un producto que no sale limpiamente de la tolva, porque el peso medido deja de ser el peso que llega a la bolsa.
Una cifra de velocidad principal solo tiene sentido cuando se sabe cuántas líneas de descarga abarca. Nuestra Memory Hopper de 30 cabezales, por ejemplo, está clasificada a 300 pesajes por minuto (WPM), también indicada como 5 × 60 WPM. Sus 30 cabezales están divididos en cinco grupos de pesaje independientes, cada uno funcionando a 60 WPM y alimentando su propia máquina de envasado. Los 300 corresponden al total de las cinco líneas; si su línea tiene una sola máquina de envasado, la cifra aplicable es 60 WPM.
Cualquier especificación de velocidad requiere la misma atención. Una cifra de WPM significa poco sin conocer sus condiciones de prueba: el producto, el peso objetivo y la tolerancia. La misma máquina no alcanzará la misma velocidad con 500 g de arroz que con 150 g de mozzarella rallada. Como una pesadora solo puede garantizar lo que ha pesado, muchas líneas incorporan una controladora de peso después de la máquina de envasado para confirmar lo que contiene realmente cada envase terminado. Nuestra guía de control de peso explica cómo funciona esta comprobación final.
Cómo mantener la precisión de una pesadora multicabezal
La precisión nominal presupone que cada célula de carga parte de un cero real. Los residuos de producto en una tolva de pesaje, el polvo en las superficies de contacto o un golpe durante la limpieza pueden desplazar ese punto de referencia, por lo que una comprobación diaria del punto cero y una calibración formal cada 6 a 12 meses son prácticas habituales. Nuestros controladores admiten calibración de peso en varios niveles e incluyen una alarma inteligente de fallos que señala los problemas cuando se producen. El calendario completo, desde las comprobaciones diarias hasta el mantenimiento anual, se encuentra en nuestra guía de mantenimiento y calibración de pesadoras multicabezal.
Cómo afecta el número de cabezales a la velocidad y la precisión
En principio, más cabezales deberían significar un ajuste más preciso, porque cada cabezal adicional aproximadamente duplica el número de combinaciones posibles. Las especificaciones publicadas muestran que la mejora se traduce principalmente en mayor rendimiento. La 4.0G de 10 cabezales funciona a 70 WPM y la 4.0G de 14 cabezales a 110 WPM. Ambas tienen una precisión de ±0,5–2 g, utilizan las mismas tolvas de 1,6 L y cubren el mismo rango de 15–1000 g.

Añadir cuatro cabezales a la misma familia de máquinas aumenta el rendimiento un 57 % y mantiene sin cambios el intervalo de precisión indicado, mientras que cambiar a un producto diferente con el mismo número de cabezales amplía dicho intervalo aproximadamente cinco veces. Los números de cabezales disponibles en la gama son 6, 8, 10, 14, 16, 18, 20, 24 y 30; los volúmenes de las tolvas van de ≤1 L a ≤8 L, combinados según cada modelo.
Tres modelos publicados muestran el patrón uno al lado del otro:
| Modelo | Cabezales | Tolva | Velocidad | Precisión indicada | Rango de peso |
| 4.0G 10 cabezales | 10 | 1.6 L | 70 WPM | ±0.5–2 g | 15–1000 g |
| 4.0G 14 cabezales | 14 | 1.6 L | 110 WPM | ±0.5–2 g | 15–1000 g |
| Anti-sticky 10 cabezales | 10 | 1,5 L, raspado | 80 WPM | ±1–10 g | 15–1000 g |
Los tres modelos Anti-sticky siguen el mismo patrón: 6 cabezales a 40 WPM, 8 a 60 y 10 a 80, todos con una precisión de ±1–10 g. En ambas familias, los cabezales adicionales modificaron la velocidad, pero dejaron intacta la especificación de precisión.
Pasar de 10 a 14 cabezales aumenta el número de combinaciones candidatas de 1.023 a 16.383, y la máquina utiliza esas opciones adicionales para alcanzar más rápidamente el peso objetivo. La precisión se determina antes en el ciclo, según la precisión con la que se puede llenar cada tolva y la limpieza con la que se vacía.
Las tolvas de memoria amplían esta misma lógica. Al mantener disponibles para el siguiente cálculo las porciones pesadas pero no utilizadas, proporcionan al controlador más opciones sin esperar a un nuevo llenado. Así, nuestros modelos Memory Hopper alcanzan entre 160 y 300 WPM con 16 a 30 cabezales, en la mayoría de los casos divididos entre dos y cinco líneas de descarga.
El número de cabezales es solo una línea de una ficha técnica. Adaptar el número de cabezales, el volumen de las tolvas y la velocidad a un producto concreto es una cuestión de selección independiente.
Cómo cambian las características del producto el ciclo de pesaje
En una pesadora multicabezal, el pesaje y el cálculo (etapas 3 y 4) funcionan de la misma manera para todos los productos. El producto afecta a las etapas 1, 2 y 5: cómo se distribuye por el cono superior, cómo se alimenta a las tolvas y cómo cae al salir. Por eso nuestros modelos se diferencian principalmente en el método de alimentación, el tamaño de las tolvas y la superficie de las tolvas, y por eso dos máquinas con el mismo número de cabezales pueden tener especificaciones de precisión muy diferentes.
Los productos de flujo libre, como snacks, frutos secos, caramelos y alimentos congelados, son la referencia para la que está diseñada una máquina estándar. Se distribuyen uniformemente, avanzan solo con la vibración y caen limpiamente, por lo que una máquina de uso general ofrece toda su precisión nominal. Nuestra guía sobre soluciones de pesaje y envasado de snacks trata estas líneas con mayor profundidad.
Lo mismo se aplica a artículos no alimentarios, como piezas metálicas y piezas de plástico, porque el principio de pesaje no depende de lo que haya en la tolva. Los artículos largos y delgados, como salchichas y palillos, son la excepción: necesitan nuestra pesadora para productos en forma de varilla. Los productos siguientes son los que alteran alguna de las etapas de movimiento. Puede comparar todos los modelos de nuestra gama de pesadoras multicabezal, y nuestra descripción general de los 12 tipos de pesadoras combinadas que fabricamos trata cada familia con mayor detalle.
Productos pegajosos y húmedos
Los productos pegajosos alteran la alimentación lineal y la descarga, etapas 2 y 5 del ciclo de pesaje. Se adhieren a las bandejas de los alimentadores, las paredes de las tolvas y las compuertas, y la vibración tiende a compactarlos en lugar de hacerlos avanzar. Cualquier producto que quede en una tolva después de la descarga es peso que se midió pero nunca llegó a la bolsa.
Abordamos este problema en tres puntos. El primero es la tolva: la pesadora multicabezal Anti-sticky de 10 cabezales utiliza una tolva raspadora de 1,5 L que elimina el producto durante la descarga. El segundo es la alimentación: nuestra Anti-sticky de 6 cabezales puede configurarse con alimentación por transportador o por tornillo para productos grasos o de difícil flujo, como carne cortada en cubos.
El tercero es la superficie de contacto: las tolvas de nuestras pesadoras High Precision Compact están disponibles con superficie con relieve o lisa, y una superficie con relieve reduce el contacto con el acero para que los productos ligeramente grasos o húmedos se desprendan limpiamente.
Productos frágiles
Para los productos frágiles, cada transferencia implica una caída: del cono superior a la tolva de alimentación, de la tolva de alimentación a la tolva de pesaje, de la tolva de pesaje al canal y del canal a la bolsa. Las roturas se acumulan en las cuatro caídas, por lo que una máquina que manipula bien las galletas saladas es algo más que una máquina estándar funcionando más despacio.
Nuestra pesadora manual sustituye la alimentación vibratoria por un sistema de cinta transportadora que reduce las caídas, lo que resulta adecuado para artículos frágiles o pegajosos. La serie Anti-sticky también se utiliza con productos frágiles y difíciles de desplazar.
Una manipulación más suave normalmente implica menor velocidad: la pesadora manual alimentada por cinta está clasificada a 50 WPM. No publicamos alturas de caída, por lo que cualquier cifra de rotura que le proporcionen debe considerarse un dato que debe probarse con su propio producto.
Productos voluminosos y productos frescos
Para los productos voluminosos, el límite es el volumen de la tolva. La etapa 3 pesa una porción completa de una vez, por lo que una porción que no cabe en una tolva no puede pesarse en absoluto, y ningún número de cabezales adicionales puede solucionar esto. Nuestra pesadoras para ensaladas de gran volumen combinan tolvas de 5,5 L o 7,5 L con vibradores más potentes, aberturas de compuerta más grandes y un cono superior giratorio ajustable que distribuye uniformemente los productos de hoja en la etapa 1. Para patatas y productos similares, nuestras pesadoras de patatas utilizan tolvas de 5 L.
Productos polvorientos y polvos
El polvo no cambia la forma en que una célula de carga realiza el pesaje. Se levanta durante las etapas 1 y 2 mientras el producto se distribuye y alimenta, y se deposita alrededor de las células de carga y las piezas móviles. Los gránulos finos también pueden formar puentes en las tolvas en lugar de fluir.
Como estos problemas aparecen en las etapas de alimentación de las que depende una pesadora multicabezal, recomendamos un alimentador gravimétrico de pérdida de peso en lugar de una pesadora multicabezal para polvos.
Pesos objetivo muy pequeños
Con unos pocos gramos por envase, el límite está en la precisión con la que los alimentadores lineales pueden dosificar cada porción. Una sola pieza representa una gran parte del objetivo y una tolva estándar es demasiado poco precisa para construir el peso con exactitud. Nuestras pesadoras High Precision Compact cubren de 2–300 g con ±0,1–1 g. Para las porciones más pequeñas, la pesadora multicabezal Super Precision Micro tiene una precisión de ±0,03 g con tolvas de 0,1 L en un rango de 0,5–50 g.
Eso supone una precisión entre 17 y 67 veces más estricta que la de una máquina de uso general de ±0,5–2 g, con un máximo de 50 g. La precisión a este nivel depende del diseño de la tolva, por lo que no puede incorporarse a una máquina de mayor tamaño.
Una pesadora multicabezal no es la única opción, y también vale la pena comparar pesadoras más sencillas.
Pesadoras multicabezal frente a pesadoras lineales y de una sola tolva: diferencias de principio
Las pesadoras lineales y de una sola tolva no combinan porciones: cada tolva se llena por sí sola hasta el peso objetivo y después se descarga. Una pesadora lineal utiliza varias de estas tolvas en paralelo; una pesadora de una sola tolva solo tiene una. Al no realizar un cálculo de combinaciones, ambas son más lentas, mecánicamente más sencillas y considerablemente más económicas.
Para la mayoría de las líneas recomendamos una pesadora multicabezal, porque es más rápida y mantiene el peso con mayor precisión. El pesaje combinado justifica su coste por la velocidad, especialmente con productos difíciles, como artículos irregulares, largos, frágiles o pegajosos, y con productos caros donde un gramo de sobrellenado por envase puede convertirse en una cantidad importante de dinero a lo largo de un año. Una pesadora lineal es la opción para presupuestos más ajustados: resulta adecuada para una línea que funciona con un único tamaño de envase, a velocidad moderada, con productos de flujo libre y una tolerancia lo bastante amplia como para que el sobrellenado no justifique una inversión adicional.
Si no está seguro de cuál se adapta a su línea, una comparación más completa analiza la decisión con mayor detalle.
Preguntas frecuentes
Los compradores que comparan pesadoras multicabezal también suelen plantear estas preguntas:
-
¿Una pesadora combinada es lo mismo que una pesadora multicabezal?
Sí. Pesadora combinada, pesadora combinada computerizada y pesadora multicabezal son denominaciones para la misma máquina. Las dos primeras describen el cálculo de la etapa 4; la tercera describe el anillo de cabezales de pesaje que la alimenta. Las fichas técnicas y los resultados de búsqueda utilizan estos términos indistintamente.
-
¿Cuál es la diferencia entre una pesadora multicabezal y una controladora de peso?
Se encuentran en extremos opuestos de la máquina de envasado. Una pesadora multicabezal forma cada porción hasta el peso objetivo antes de fabricar la bolsa; una controladora de peso pesa cada envase sellado después y rechaza los que quedan fuera de la tolerancia. La primera reduce el sobrellenado y la segunda confirma que cada envase cumple el peso declarado, por lo que muchas líneas utilizan ambas. Nuestra guía de control de peso explica cómo funciona el control de peso.
-
¿Con qué máquinas de envasado puede trabajar una pesadora multicabezal?
Una pesadora multicabezal se sitúa sobre la máquina de envasado y descarga una porción pesada por ciclo, por lo que puede alimentar máquinas de envasado que reciben el producto desde arriba. Las nuestras se integran con envasadoras verticales de formado, llenado y sellado (VFFS), selladoras de bandejas y máquinas de termoformado. Las dos máquinas se coordinan mediante un sencillo intercambio de señales: la pesadora informa de que una combinación está lista, la máquina de envasado la solicita y la pesadora confirma la descarga.
-
¿Qué es una pesadora de mezclas?
Una pesadora de mezclas procesa dos o más productos en una sola máquina y los combina en un único envase en una proporción establecida, que es la forma en que se llenan las mezclas de frutos secos, las mezclas de snacks y los envases combinados. Nuestra pesadoras multicabezal Memory Hopper admiten configuraciones de hasta 5 mezclas. Mecánicamente, los cabezales se dividen en grupos, uno por producto, y el cálculo de la etapa 4 se realiza con un objetivo independiente para cada grupo.
Siguiente paso: elegir una pesadora multicabezal para su producto
El número de cabezales determina la velocidad de funcionamiento de una pesadora multicabezal; el producto y la tolva diseñada para él determinan con qué precisión mantiene el peso. Por tanto, qué máquina se adapta a su producto depende de los detalles de su aplicación. Si prefiere comparar los modelos por su cuenta, nuestra gama completa de pesadoras multicabezal es el mejor punto de partida.
Si prefiere analizarlo con un ingeniero, envíenos tres datos sobre su aplicación. Le recomendaremos una máquina para su producto y le indicaremos la velocidad que puede alcanzar realmente con ese producto, no un máximo de catálogo. Nuestros equipos funcionan en más de 120 países y cuentan con el respaldo de oficinas en Taiwán y Alemania. Nuestro formulario de contacto tiene un único campo de texto libre, así que incluya los tres datos en él:
- Qué está pesando (producto y tamaño habitual de las piezas)
- Peso objetivo por envase y su tolerancia
- Envases requeridos por minuto