

組合秤(多頭秤)運作原理:五個稱重步驟與組合運算
多頭組合秤會同時秤量多個秤斗,再釋放最接近目標重量的組合來完成每一包。本文說明五步驟秤重循環、組合運算的原理,以及頭數與產品特性如何影響速度與精度。
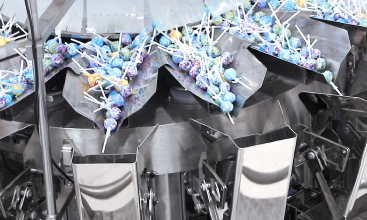
多頭組合秤(Multihead Weigher)又稱組合秤或多頭秤,是一種自動稱重設備。它把多個料斗各自秤好的份量組合起來,湊成每一包的重量。產品先分送到各個頭,每個頭同時各自稱重;控制器再從中挑出總重最接近目標、且不低於目標的那一組料斗排料。
每一台組合秤的原理都一樣,不同機型的差異在於怎麼處理產品。以我們的兩款 10 頭機型為例,重量範圍同樣是 15–1000 g,標稱精度卻一款是 ±0.5–2 g、一款是 ±1–10 g,因為前者是為自由流動的產品設計,後者是為黏性產品設計。
比較規格表時,可以把頭數當成產能的參考、把料斗設計當成精度的參考。
多頭組合秤的主要構造
多頭組合秤的核心是一圈相同的稱重單元,也就是「頭」,排列在中央進料口的下方。每個頭都有自己的進料器、料斗與稱重感測器,再由一台控制器統一協調。
| 構造 | 功能 |
| 頂錐 | 承接輸送帶或斗式提升機送來的產品,並把它往外分散到各個線性進料器。我們的大量程機型,頂錐可旋轉,讓葉菜類產品分布更均勻 |
| 料位感測器 | 偵測頂錐上的料量,通知提升機何時送料、何時停止 |
| 線性進料器 | 每個頭一片振動盤,把產品從頂錐送進進料斗。振幅與送料時間決定每個頭分到多少料 |
| 進料斗 | 在稱重料斗上方暫存下一份料,稱重料斗一排空就立刻補入 |
| 稱重料斗與稱重感測器 | 每個稱重料斗各自懸掛在一顆稱重感測器(Load Cell)上,量測斗內份量的重量 |
| 記憶斗(選配) | 保存已經秤好、但沒有被上一輪組合選中的份量 |
| 步進馬達 | 精準、穩定地控制每個料斗閘門的開關時機 |
| 下料槽與集料斗 | 收集被選中的份量,再送進包裝機 |
| 控制器與觸控螢幕 | 執行組合運算,並儲存每一種產品的參數設定。我們的機型採用 10.4 吋彩色觸控螢幕 |
我們的組合秤採用食品級 304 不鏽鋼製造,IP66 防護等級(Ingress Protection, IP)的機型則專為嚴格的沖洗環境設計。每一個構造都有不同版本可選,例如壓紋或光面的料斗、不同設計的進料器;選哪一種,會同時影響速度,以及機器處理產品的方式。
多頭組合秤如何運作:稱重循環的五個步驟
多頭組合秤每分鐘會重複好幾次同一套五步驟循環:分散產品、送料、稱重、組合、排料。控制器計算下一輪組合的同時,排空的料斗就開始回填。我們的多頭組合秤系列從 6 頭到 30 頭,都依這套循環運作。

稱重循環的五個步驟。步驟 1、2、5 負責移動產品,會受產品流動性影響;步驟 3、4 負責稱重與運算,對每一種產品都一樣。
步驟 1:進料與分散
產品從輸送帶或斗式提升機送來,落在頂錐上,頂錐以振動把料往外推向各個線性進料器。這個階段還不稱重,目的是把料鋪均勻;圓周上只要有一段缺料,那一段的頭就沒有料可秤。
料位感測器會隨著頂錐上的料位高低,啟動或停止提升機,讓供料維持穩定。供料要穩定,是因為送進料斗的料一旦過多或過少,各料斗的重量就會偏離控制器運算的範圍;能落在目標附近的組合變少,速度與精度都會下降。
步驟 2:線性送料
每一個線性進料器把產品往外送進自己的進料斗。控制器在這一步調整每個進料器的振幅與送料時間,決定每個料斗分到多少料。14 頭機器就有 14 個進料器要個別設定,所以換新產品時,試車時間通常比買主預期的長。
步驟 3:稱重
稱重料斗一排空,上方的進料斗就會打開,補入下一份料。每個稱重料斗下方的稱重感測器各自量測斗內的份量,10 個頭會同時得到 10 筆重量。這時還沒有任何加總:機器手上只有 10 份秤好的料,下一步才決定哪幾份放進同一包。組合秤和一般磅秤的不同,就在這裡。
步驟 4:組合運算
控制器同時讀取所有稱重料斗的數值,挑出總重最接近目標、且不低於目標的那一組,接著通知包裝機「組合已就緒」。這一組是怎麼挑出來的,下一節會說明。
步驟 5:排料與回填
包裝機要料時,步進馬達打開被選中的稱重料斗。料經過下料槽落入集料斗;沒有集料斗的機型則直接落進包裝袋。組合秤隨即回報「已下料」,包裝機收到後封口。排空的稱重料斗再由上方的進料斗補料,加入下一輪組合。
限制產能的主要是回填時間。還在補料的料斗無法參與下一輪組合,所以只要回填變慢,整台機器就會跟著變慢,稱重感測器再快也沒用。組合秤如何和製袋包裝機、檢測設備搭配成一條產線,可參考自動稱重包裝機。
組合運算如何挑出最接近目標重量的組合
每多一個稱重料斗,可選的組合數就增加很多:10 個稱重料斗有 1,023 種組合,14 個則有 16,383 種。候選越多,控制器通常越能找到貼近目標的組合,每一包超出標示重量的產品也就越少。
以一台 10 頭機器、目標重量 250 g 為例,假設十個稱重料斗此刻裝的份量如下(示意數字):
| 料斗 | 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 | 10 |
| 重量(g) | 58.4 | 61.2 | 49.7 | 66.3 | 52.8 | 70.1 | 55.6 | 64.2 | 47.5 | 59.8 |
如果像單台秤裝袋那樣一份接一份往上加,直到超過目標為止,加到第 5 斗是 288.4 g,這一包超了 38.4 g。組合運算則會找出第 1、2、4、8 斗:58.4 + 61.2 + 66.3 + 64.2 = 250.1 g,只超 0.1 g。只有這四個料斗打開,其餘六個保留原本的份量,直接進入下一輪運算。
多頭組合秤原本就是為了這種挑選而開發的。它在 1970 年代問世,早期用來秤特定蔬菜。蔬果最能說明這個問題:單顆重量差異大,一顆一顆往上加,幾乎不可能剛好湊到包裝重量;把小顆青椒換成大顆、反覆換到秤上數字對了為止,既慢又很少精準。從許多已秤好的份量裡挑出最合適的一組,就能同時解決這兩個問題。
至於控制器是把所有組合都算過,還是只在最有可能的一部分裡搜尋,那是設計上的取捨。採購時可以直接問我們,也可以拿同一個問題問其他供應商。
精度、速度與超填量
超填量(Giveaway)指的是包裝袋裡超過標示重量的那部分產品。企業購買組合秤,主要就是為了減少超填量。有一部分超填量是躲不掉的。步驟 4 挑的是「達到目標且不低於目標」的組合,所以結果通常會略高於目標,很少剛好等於目標。
會讓超填量變大的因素有三個:每個料斗填得越粗,可用的最小增量就越大;候選組合越少,就越難貼近目標,下一節談頭數時會再說明;影響最大的則是產品沒辦法從料斗排乾淨,秤到的重量和實際進到袋子裡的重量就會不一樣。
規格表上的最高速度,要先看清楚是一道出料,還是好幾道加起來的。以我們的30頭記憶斗組合秤為例,規格標示為每分鐘稱重 300 次(Weighments Per Minute, WPM),也可寫成 5 × 60 WPM。它的 30 個頭分成五組、各自獨立稱重,每組每分鐘 60 次,並各自接一台包裝機。300 是這五道出料加起來的數字;如果你的產線只有一台包裝機,適用的是 60 WPM。
任何速度規格都是同樣的道理:WPM 數字如果沒有附上測試條件,也就是產品、目標重量和公差,意義就不大。同一台機器秤 500 g 白米和秤 150 g 乳酪絲,跑不出同樣的速度。也因為組合秤只能保證它秤到的重量,許多產線會在包裝機後面再加一台選別秤,確認每一包成品的實際重量。檢重指南說明了這最後一道檢查怎麼運作。
讓組合秤維持精度
標稱精度的前提,是每一顆稱重感測器都從正確的歸零基準開始量測。稱重料斗裡的產品殘留、接觸面的粉塵,或清潔時的一次碰撞,都會讓這個基準偏移,所以每天做零點檢查、每 6 到 12 個月正式校正一次,是標準做法。我們的控制器支援多級重量校準,並具備智慧故障警報,能及早發現異常。從每日檢查到年度保養的完整排程,請參考多頭秤保養與校正指南。
頭數如何影響速度與精度
理論上,頭數越多,組合應該越貼近目標,因為每多一個頭,可選的組合數大約就多一倍。不過從公開規格來看,多出來的組合主要反映在產能上。4.0G基本型10頭組合秤跑 70 WPM,4.0G基本型14頭組合秤跑 110 WPM,而兩者都是在同樣的 1.6 L 料斗、同樣的 15–1000 g 範圍下標稱 ±0.5–2 g。

在同一個機型系列裡多加四個頭,產能提升 57%,標稱精度範圍不變;頭數相同、但換成另一種產品時,精度範圍則寬了大約五倍。整個系列可選的頭數為 6、8、10、14、16、18、20、24、30;料斗容量從 ≤1 L 到 ≤8 L,依機型搭配。
以下三個公開機型並排比較:
| 機型 | 頭數 | 料斗容量 | 速度 | 標稱精度 | 重量範圍 |
| 4.0G 基本型 10 頭組合秤 | 10 | 1.6 L | 70 WPM | ±0.5–2 g | 15–1000 g |
| 4.0G 基本型 14 頭組合秤 | 14 | 1.6 L | 110 WPM | ±0.5–2 g | 15–1000 g |
| 防黏型 10 頭組合秤 | 10 | 1.5 L, 刮料斗 | 80 WPM | ±1–10 g | 15–1000 g |
防黏型系列的三款機型也呈現同樣的規律:6 頭 40 WPM、8 頭 60 WPM、10 頭 80 WPM,三者的標稱精度都是 ±1–10 g。兩個系列都一樣,多加的頭數改變了速度,精度規格卻沒有變。
從 10 頭到 14 頭,候選組合數從 1,023 種增加到 16,383 種,機器把這些多出來的候選用在更快湊到目標重量。精度的上限則在前段就決定了,也就是每個料斗能填得多精細、排得多乾淨。
記憶斗也是同樣的邏輯。它把已經秤好、但沒被選中的份量留給下一輪運算,讓控制器不必等回填就多了一批候選。我們的記憶斗組合秤就是靠這個做法,在 16 到 30 頭上達到 160 到 300 WPM,多數機型分成二到五道出料。
頭數只是規格表上的一項。頭數、料斗容量和速度要怎麼依產品搭配,屬於另一個選型問題。
產品特性如何改變稱重循環
在多頭組合秤裡,稱重與組合運算(步驟 3、4)對每一種產品都一樣。產品會影響的是步驟 1、2、5:它在頂錐上怎麼分散、怎麼送進料斗,以及排料時怎麼落下。所以我們各機型的差別主要在送料方式、料斗大小與料斗表面;頭數相同的兩台機器,標稱精度也可能差很多。
零食、堅果、糖果與冷凍食品這類自由流動的產品,是標準型組合秤設計時的基準。它們分散均勻,只靠振動就能順利送料,落下時也乾淨,所以通用機型可以發揮完整的標稱精度。休閒食品產線的細節,請參考休閒食品包裝機械和稱重解決方案。
五金、塑膠件這類非食品也是同樣的道理,因為不管料斗裡裝的是什麼,稱重原理都一樣。細長產品是例外:香腸、筷子這類產品,需要我們的條形秤。以下幾類產品,則會干擾其中一個負責移動產品的步驟。所有機型都可以在多頭組合秤系列裡比較,各系列的詳細介紹則請參考 12 種組合秤與多頭秤。
黏性與含水產品
黏性產品干擾的是稱重循環中的線性送料與排料,也就是步驟 2 與步驟 5。它會沾在振動盤、料斗壁與閘門上,振動往往只會把料壓實,而不是往前送。排料後殘留在料斗裡的部分,是有被秤到、卻沒有進到袋子裡的重量。
我們從三個地方著手。第一是料斗:防黏型 10 頭組合秤採用 1.5 L 刮料斗,在排料時把產品刮乾淨。第二是送料方式:防黏型6頭組合秤可選輸送帶送料或螺旋送料,適合肉丁這類帶油或不易流動的產品。
第三是接觸面:微型組合秤的料斗有壓紋與光面兩種。壓紋表面能減少產品與鋼材的接觸,讓略帶油分或潮濕的產品比較容易乾淨脫落。
易碎產品
對易碎產品來說,機器裡的每一次轉移都是一次掉落:頂錐到進料斗、進料斗到稱重料斗、稱重料斗到下料槽、下料槽到包裝袋。破損會在這四次掉落中逐步累積,所以能處理好蘇打餅的機器,不只是把標準機的速度調慢而已。
我們的手動秤以帶式輸送取代振動送料,減少產品掉落的高度,適合易碎或黏性產品;防黏型系列也適用於易碎與不易移動的產品。
處理越輕柔,速度通常越慢:採帶式輸送的手動秤,速度為 50 WPM。我們沒有公開落差高度的數值,所以不論誰提供破損率,都建議先用你自己的產品實測。
大體積產品與生鮮蔬果
大體積產品的限制條件在料斗容量。步驟 3 一次秤的是一整份料,一份料如果放不進一個料斗,就根本秤不了,加再多頭也解決不了。我們的大量程組合秤搭配 5.5 L 或 7.5 L 料斗、更強勁的振動器與更大的閘門開口。可調節的旋轉頂錐,則讓葉菜類產品在步驟 1 就分布均勻。馬鈴薯這類農產品,則有使用 5 L 料斗的馬鈴薯秤。
粉塵多的產品與粉體
粉塵不會改變稱重感測器的稱重方式。它是在步驟 1、2 的分散與送料過程中揚起,再沉積在稱重感測器與活動零件周圍。細顆粒也可能在料斗裡架橋,而不是順利流下。這些問題都出在組合秤賴以運作的送料步驟,所以處理粉體時,我們建議使用失重秤,而不是組合秤。
極小的目標重量
每包只有幾公克時,限制在於線性進料器能把每一份料送得多精細。單一顆粒就占了目標重量的一大部分,標準料斗太粗,無法精準湊出重量。我們的微型組合秤涵蓋 2–300 g,標稱精度 ±0.1–1 g。最小的份量則交給 14 頭微量秤:料斗 0.1 L,適用 0.5–50 g,標稱精度 ±0.03 g。
精度比通用型 ±0.5–2 g 的機器高 17 到 67 倍,但最大只能秤 50 g。這種精度取決於料斗設計,沒辦法加到大型機器上。
組合秤之外,也有構造較簡單的稱重方式可以比較。
多頭組合秤、線性秤與單斗秤:原理有什麼不同
線性秤與單斗秤不做組合,每個料斗各自填到目標重量就排料。線性秤是好幾個這樣的料斗並排運作;單斗秤則只有一個。由於沒有組合運算,兩者都比較慢、機構比較簡單,價格也便宜得多。
多數產線我們都建議使用組合秤,因為它速度更快,重量也抓得更準。組合秤特別值得投資的場合有三種:高速產線;較難處理的物料,例如不規則、長條、易碎或黏稠的產品;以及單價高的產品,每包多送一公克,一年累積下來就是一筆可觀的金額。線性秤則是預算有限時的選擇,適合只跑一種固定包規、速度不高、產品自由流動,而且公差夠寬、不值得為了減少超填量多花設備費用的產線。
如果還不確定哪一種適合你的產線,線性秤與多頭秤的選型指南會把這個決策談得更細。
常見問題
比較多頭組合秤時,買主也常問到這些問題:
-
組合秤和多頭秤是同一種機器嗎?
是。組合秤、電腦組合秤與多頭秤(多頭組合秤)指的是同一種機器。前兩個名稱描述的是步驟 4 的組合運算,多頭秤則是指提供重量讀值的那一圈稱重頭。規格表與搜尋結果裡,這幾個名稱都是混用的。
-
多頭組合秤和選別秤有什麼不同?
兩者分別在包裝機的前後兩端。多頭組合秤在製袋之前,把每一份料組合到目標重量;選別秤則在封口之後逐包秤重,把超出公差的產品剔除。前者減少超填量,後者確認每一包都符合標示重量,所以許多產線兩台都會配。選別秤的部分,請參考檢重指南。
-
多頭組合秤可以搭配哪些包裝機?
多頭組合秤裝在包裝機上方,每一輪把一份秤好的料往下送,所以能搭配從上方接料的包裝機。我們的組合秤可與立式製袋充填包裝機(Vertical Form-Fill-Seal, VFFS)、托盤封口機與熱成型包裝機整合。兩台機器靠簡單的訊號交換協調:組合秤回報組合已就緒,包裝機要料,排料後組合秤再回報已下料。
-
什麼是混料秤(mix weigher)?
混料秤讓兩種以上的產品通過同一台機器,依設定比例組合進同一包:綜合堅果、零食拼盤與組合包就是這樣包裝的。我們的記憶斗組合秤支援最多 5-mix 配置。在機構上,這代表把頭分組、一種產品一組,步驟 4 再針對每一組各自的目標重量進行運算。
下一步:為你的產品挑選組合秤
頭數決定多頭組合秤跑得多快;產品以及為它設計的料斗,決定重量抓得多準。所以哪一台適合你的產品,取決於你的應用條件。想先自己比較機型的話,可以從多頭組合秤完整機型列表看起。
如果想直接和工程師討論,請把你的應用資料寄給我們。我們會依你的產品建議適合的機型,並提供它處理你的產品時實際可達的速度,而不是規格表上的最大值。我們的設備已在超過 120 個國家使用,並有台灣與德國分公司就近支援。我們的聯絡表單只有一個自由填寫欄位,下面三件事請一併寫進去:
- 你要秤的是什麼(產品,以及單顆/單片的典型尺寸)
- 每包的目標重量與你的公差
- 需要達到的每分鐘包數